Kuinka ratkaista WPC-ovinauhan kohdistusvirheongelma?
Syitä ja korjaustoimenpiteitä WPC-oviliuskan suuntausvirheeseen (vääristymä, epäsymmetria, paksuusvaihtelu, vääntö)
WPC-ovet valmistetaan yhdistämällä PVC:tä ja puujauhetta, ja niissä on tyypillisesti ontto rakenne, joka muodostetaan yhdessä puristusvaiheessa. Onton ontelon sisään asennetaan yleensä useita vahvistusripoja profiilin kokonaislujuuden lisäämiseksi. Näiden ripojen vääntyminen ei vaikuta ainoastaan pinnan tasaisuuteen, vaan myös heikentää rakenteellista tukea, mikä saattaa estää teräsvuorausten oikean työntämisen myöhemmän ovipaneelin asennuksen aikana, mikä vaikuttaa suoraan valmiin oven laatuun ja asennuksen suorituskykyyn. Laajan tuotantokokemuksen perusteella Yongten insinöörit ovat löytäneet yleiset syyt rivan vääntymiseen WPC-ovien suulakepuristuksen aikana ja kehittäneet käytännön ratkaisuja. Niiden avulla teknikot voivat nopeasti diagnosoida ongelmat, säätää parametreja ja laiteasetuksia, alentaa vikojen määrää ja varmistaa tasaisen profiilin laadun. Seuraavassa osiossa esitetään systemaattisesti kunkin syyn erityiset ilmentymät ja korjauskeinot tärkeysjärjestyksen mukaan.
WPC-oven vahvistusliuskojen vääristymiseen liittyy tyypillisesti sisäisiä ripoja, ja yleisiä merkkejä ovat muun muassa sivuttaissiirtymät tai S-muotoinen vääntyminen, epäyhtenäinen paksuus (vaihtelee paksumman ja ohuemman osien välillä), yleinen vääntyminen ja vaikeissa tapauksissa irtoaminen ulkoseinästä, onkalon kohdistusvirhe tai muodonmuutos jäähdytyksen jälkeen.
Ydinmekanismi: epätasainen pursotus koneen päästä → epäsymmetrinen muotoiluvastus → epätasainen jäähdytyskutistuminen → vino vetovoiman jakautuminen.
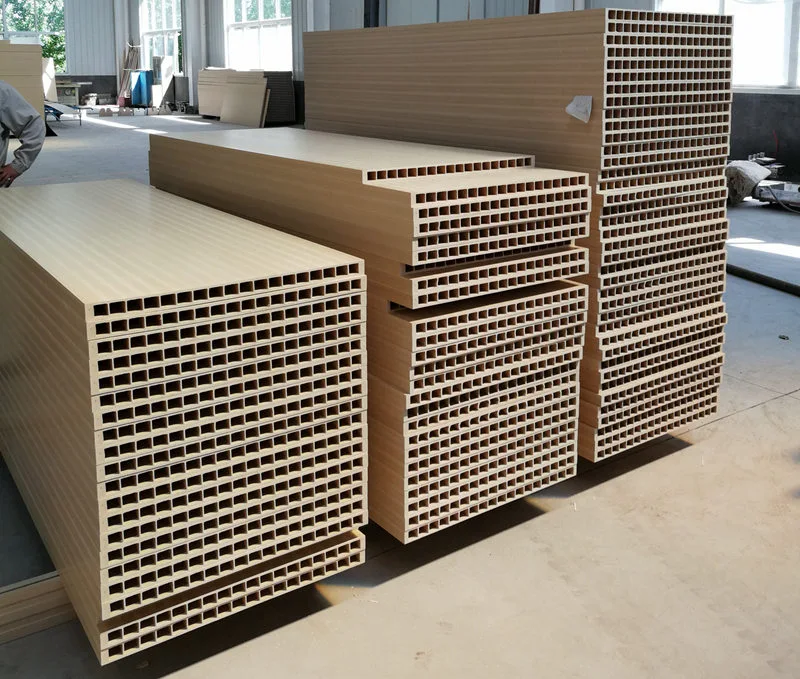
1、WPC oven suulakepuristussuutin ja muotti (yleisin – priorisoi vianmääritys)
Syyt
1. Epätasapainoiset muotin virtauskanavat: Merkittävä virtausvastusero rivan ja ulkoseinän välillä; kapeat tai pitkät rivan syöttökanavat hidastavat materiaalin virtausta suhteessa ulkoseinään, mikä saa rivat venymään ja taipumaan; vaihtoehtoisesti paikallinen materiaalin kerääntyminen ripakanaviin aiheuttaa vaihtelevia virtausnopeuksia.
2. Epäsymmetriset ripemuotinvälit: Suuremmat raot toisessa muotin reunassa ja pienemmät toisessa luovat epätasaisen paksuuden (paksumpi toiselta puolelta, ohuempi toiselta), mikä johtaa luontaiseen taipumiseen suulakepuristuksen yhteydessä.
3. Epätasainen muotin lämpötilan jakautuminen: Liian korkeat lämpötilat ripa-alueella lisäävät sulan juoksevuutta aiheuttaen venymistä ja poikkeamia; liian alhaiset lämpötilat lisäävät sulatteen joustavuutta ja sisäistä jännitystä, mikä johtaa palautumiseen ja vääristymiseen poiston jälkeen.
4. Hiilen kertyminen suulakkeessa: Koksoitu puujauhe kiinnittyy vahvistusvirtauskanaviin aiheuttaen paikallisia tukkeumia, virtauksen vaihteluita ja ajoittain rivan kohdistusvirheitä.
5. Epämuodostuneet tai löysät raudoitustangot (suulakkeen ytimen tukitangot): Väärin kohdistetut muotin sydämen sijoittelutangot siirtävät raudoituksen muodostuskohtaa pois keskustasta, mikä aiheuttaa suoran rivan poikkeaman suulakepuristuksen aikana.
Ratkaisut
1. Muotin valmistelu: Kiillota rivan virtauskanava tasapainottaaksesi poistonopeudet ulkoseinän ja rivan välillä; levennä rivan asentoa kanavassa asianmukaisesti varmistaaksesi riittävän materiaalin saannin, pitäen rivan virtausnopeuden hieman ulkoseinän vastaavana tai hitaampana, välttäen merkittävästi nopeampaa ulkoseinän virtausta. Kalibroi muotin aukkovälit ja säädä vahvistusreuna tasaisesti; tarkasta muotin sydämen tukitangot, lukitse ja kohdista niiden koaksiaalisuus ja vaihda epämuodostuneet tangot.
2. Vyöhykekohtainen lämpötilan säätö: Pidä muotin ytimen vahvistusvyöhyke hieman ulkoseinämää alemmassa lämpötilassa sulatteen juoksevuuden ja palautumisen minimoimiseksi; Pidä kokonaislämpötila alle 185 °C (PVC-puu-muovikomposiiteille) puujauheen hiiltymisen estämiseksi. Pura muotti säännöllisesti poistaaksesi kertyneen koksin; levitä lämpöeristys seisokkien aikana estääksesi puujauheen hiiltymisen ja kiinnittymisen seiniin.
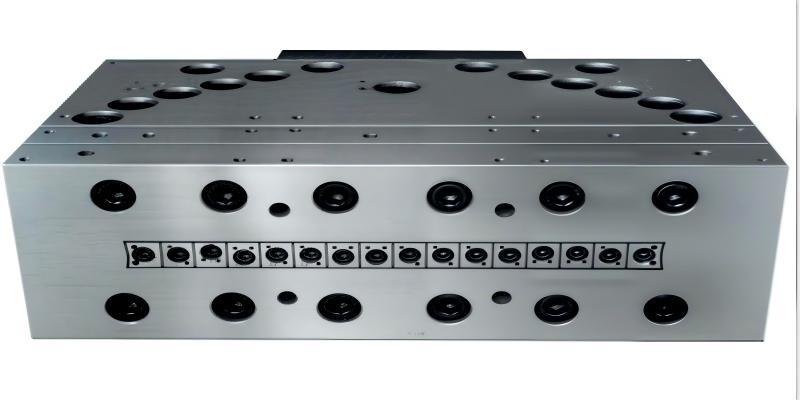
2、Muotoilu ja materiaalitekijät
Syyt
1. Epätasainen hiukkaskokojakautuma ja korkea kosteuspitoisuus: Kuumennettaessa kosteutta syntyy vaahtoa ja sisäisiä kuplia, mikä aiheuttaa epäjohdonmukaista paikallista lujuutta ja epätasaista jäähdytyskutistumista, mikä johtaa taipumiseen; liian karkea puujauhe aiheuttaa merkittäviä vaihteluita sulan materiaalin kimmomoduulissa.
2. Voitelun epätasapaino: Liiallinen ulkoinen voitelu tekee sulatepinnasta liian liukkaan, mikä johtaa huonoon kosketukseen rivan ja muotoiluholkin välillä ja mahdolliseen poikkeamaan; riittämätön ulkoinen voitelu lisää kitkaa, muuttaen ripoja muotoiluholkin yksipuolisen vetämällä; riittämätön sisäinen voitelu lisää sulatteen joustavuutta, mikä aiheuttaa palautumista muotin irtoaessa.
3. Liiallinen kalsiumkarbonaattitäyteainepitoisuus: Vähentää sulatteen sitkeyttä ja heikentää kaulan sitkeyttä, mikä tekee materiaalista alttiita vetomurtumiselle.
Epätasainen materiaalin sekoittuminen ja erävaihtelut: Aiheuttaa säännöllisiä muutoksia sulatteen viskositeetissa, vaihtelevan raudoitustangon paksuuden ja S-taivutuksen muodostumisen.
Ratkaisut
1. Puujauhekuivaus: Säädä kosteuspitoisuus <1 %:iin ja varmista tasainen hiukkaskoko liiallisen karkeuden estämiseksi.
2. Hienosäädä voitelujärjestelmä: Vähennä liiallista ulkoista voitelua; varmistaa riittävä sisäinen voitelu sulatteen homogeenisuuden parantamiseksi; Tee pieniä stabilointisäätöjä lämpövakauden takaamiseksi.
3. Vakaa sekoitusprosessi: Säilytä jatkuvat nopeat sekoitus- ja jäähdytyspurkauslämpötilat ja varmista tasainen sekoitusaika erää kohti.
3、Muotoilun jäähdytysjärjestelmä (muovausvaihe on kriittinen rivan muotoilussa)
Aiheuttaa
1. Epäsymmetria vasemman ja oikean alipaineen muodostavien holkkien välillä: liiallinen tyhjiö toisella puolella vetää kylkiluita sitä kohti aiheuttaen virheellisen kohdistuksen; korkea tyhjiö muuttaa suoraan ohutseinäisiä kylkiluita; riittämätön tyhjiö estää oikean kiinnittymisen holkkiin, mikä johtaa asennon epävakauteen.
2. Epätasainen jäähdytys muotin ontelon vesikanavissa: nopea sisäpuolen jäähdytys aiheuttaa varhaista kovettumista, kun taas hitaampi ulkopuolen jäähdytys jatkaa kutistumista, jolloin syntyy ero, joka taivuttaa raudoitustankoa.
3. Muotoiluholkin sisäänvientiohjaimen kuluminen tai kohdistusvirhe: keskikohdan ulkopuolinen asennus pakottaa rivat pois kohdistamasta.
4. Muovausholkin sisäiset rivat vastaavat muotin ontelon jäysteitä ja askelmia, mikä johtaa korkeaan yksipuoliseen kitkavastustukseen.
Ratkaisu
1. Säädä itsenäisesti tyhjiö molemmilla puolilla tasapainon varmistamiseksi; välttää mielivaltaisia korotuksia; vähentää asianmukaisesti tyhjiötä ohutseinäisillä alueilla.
2. Tarkista vesipiirien vuodot tai tukokset; selkeät puukengät; asenna lisäjäähdytyslinjoja vastaaviin onteloihin tasaista jäähdytystä varten; valvoa tulo- ja poistoveden lämpötiloja.
3. Säädä asetusasemaa varmistaaksesi suutinpään, säätöholkin ja vetomekanismin koaksiaalisen kohdistuksen; jauhaa purseet asetusholkissa; vaihda, jos se on erittäin kulunut.
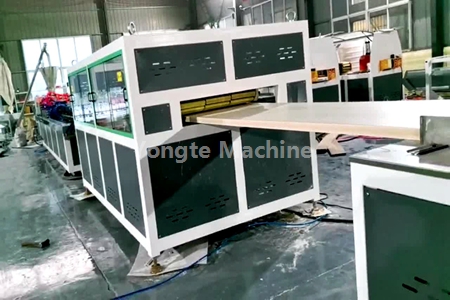
4, veto- ja suulakepuristusprosessi
Aiheuttaa
1. Asynkroninen veto tai epätasainen hihnan kireys (vasemman ja oikean puolen välinen jännitysero); epätasapainoinen pysty- tai sivusuuntainen vetovoima (yksi puoli tiukempi), joka aiheuttaa sivuttaisjännityksen, joka taivuttaa sisäisiä ripoja; vaihteleva vetonopeus (vuorotellen nopea ja hidas) muuttaa kylkiluiden venymää.
2. Suulakepuristus- ja vetonopeuksien välinen epäsuhta: Liiallinen vetonopeus venyttää ja ohenee ripoja aiheuttaen sisäistä vetojännitystä, joka aiheuttaa palautumisen ja taipumisen irrotettaessa; riittämätön nopeus puristaa kylkiluita, mikä johtaa pullistumiseen ja muodonmuutokseen.
3. Epävakaa ruuvin kierto ja vaihteleva sulapaine: Sykkivä purkaus aiheuttaa ajoittain vaihteluita rivan paksuudessa, mikä johtaa aaltoilevaan kaareutumiseen.
4. Väärä ilmarako suuttimen ja muotoiluholkin välillä: Liian suuri rako mahdollistaa sulan materiaalin vapaan venymisen, joka on taipuvainen poikkeamaan; riittämätön rako vaarantaa materiaalin törmäyksen muotin kanssa.
Ratkaisu
1. Kalibroi traktori: Varmista tasainen hihnan kireys molemmilla puolilla, tarkasta kuluminen ja vetonopeuden vakaus.
2. Tasapainota ekstruusio- ja vetonopeudet: Minimoi rivan venytysnopeus; puu-muoviprofiilien osalta säilytä pienin mahdollinen venytysnopeus sisäisen jännityksen vähentämiseksi.
3. Stabiloi järjestelmän paine: Tarkista, ettei suodatinverhoissa ole tukoksia, ja varmista, että kokoonpano on oikea paineen pulsaation minimoimiseksi.
4. Säilytä 10–20 mm ilmarako sivuttaissiirtymisen estämiseksi, ennen kuin profiili menee muotoiluholkkiin.
5、Lopullinen palautuminen (raudoitustangot muuttuvat vähitellen jäähdytyksen jälkeen)
Syy: Sisäinen jäännösjännitys, väärä jäähdytysgradientti, liian nopea pinnan jäähtyminen, jatkuva sisäinen supistuminen ja sitä seuraava rivan muodonmuutos.
Vastatoimenpiteet: Pidennä jäähdytysvesisäiliötä ja sisällytä jälkijäähdytys; säädä jäähdytysgradientti korkeasta matalaan estääksesi äkilliset lämpötilan laskut; pienennä vetosuhdetta sopivasti.
Aiheeseen liittyviä uutisia
- Kuinka monta muottia tarvitaan yhteen ovenkarmisarjaan?
- Integroitu anti-silloittava syöttöjärjestelmä kierrätetyn muovin ekstruusiota varten
- Yongte-kumivaahtomuovi mikrohuokoinen suotoputkien tuotantolinja otettu onnistuneesti käyttöön intialaiselle asiakkaalle
- Kumisen soaker-kasteluputkien edut verrattuna perinteisiin kasteluputkiin
- Voiko Yongte toimittaa avaimet käteen -periaatteella projektipalvelua WPC-terassitehtaalle?
- 200 x 50 mm kierrätettyä kiinteää muovia oleva puutavarakone testattu onnistuneesti
Jätä minulle viesti


Uutissuositukset