Ruuvin äkillisen murtuman syyt WPC-granulaattoriekstruuderin käytön aikana
Ruuvin äkillisen murtuman syyt WPC-granulaattoriekstruuderin käytön aikana
Äkillisen murtuman syyt rinnakkaisen kaksoisruuvikierteisen lohkon (puristuslohko/kuljetuslohko) käytön aikana
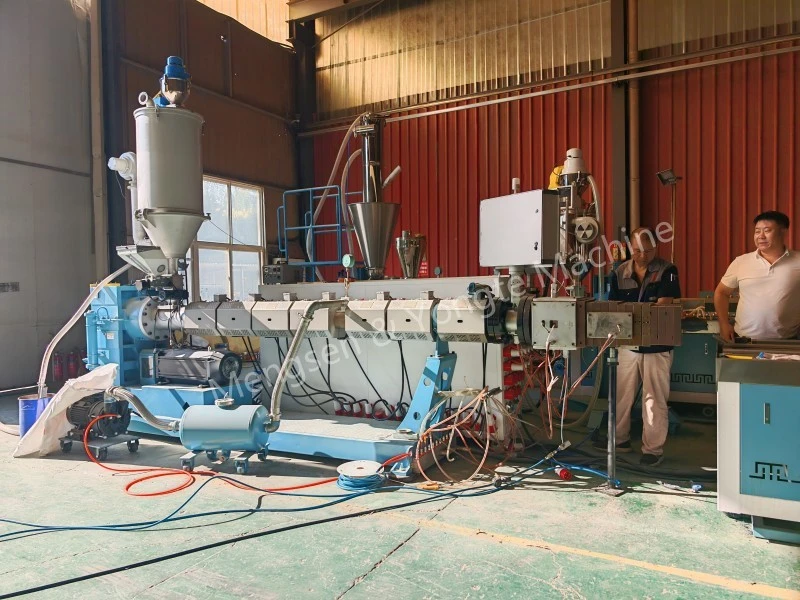
Yongte WPC -rakeistuksen ekstruuderi on varustettu rinnakkaisella kaksoisruuviekstruuderilla, jossa ruuvit koostuvat keskiakselista ja modulaarisista kierrelohkoista. Valitut kierrelohkomateriaalit ovat WR4 tai WR7, jotka tarjoavat erinomaisen kulumisen ja korroosionkestävyyden; vastaavasti ruuveilla on erinomainen kestävyys näissä käyttöolosuhteissa. Tuotannon aikana kierteitettyihin lohkoihin kohdistuu kuitenkin jatkuvasti yhdistettyjä leikkaus-, puristus- ja kitkajännitystä. Jos näissä prosesseissa ilmenee poikkeavuuksia, se voi aiheuttaa äkillisen murtumisvian kierteitetyissä lohkoissa, mikä aiheuttaa suoraan tuotantolinjan alasajon ja aiheuttaa huomattavia seisokkeja ja ylläpitokustannuksia yritykselle. Seuraavissa osioissa analysoidaan systemaattisesti mahdollisia syitä äkillisiin murtumiin rinnakkaisten kaksoisruuviekstruuderien kierteitetyissä lohkoissa.
WPC-rakeistimen ekstruuderin rinnakkaisten kaksoisruuvikierrekomponenttien murtuminen edustaa hauraita murtumistilaa; sen aiheuttaa harvoin yksittäinen tekijä, kuten hetkellinen ylikuormitus, vaan se johtuu pikemminkin materiaalivirheiden, jännityskeskittymän ja käyttöiskukuormituksen yhteisvaikutuksista. Nämä syyt voidaan luokitella neljään pääluokkaan: itse materiaali, koneistus- ja kokoonpanoprosessit, valmistus- ja käyttöolosuhteet sekä laitteiden toimintahäiriöt.
Erot: Murtuma sisältää tyypillisesti pirstoutuneita kappaleita, joilla on hauras murtumapinta ja joilla ei ole merkittävää plastista muodonmuutosta; kuluminen ilmenee asteittaisena ohenemisena; vääntövika johtuu yleensä ruuvin sallitun vääntömomentin ylityksestä.

1、Materiaali- ja lämpökäsittelyvirheet
1. Lämpökäsittely epäonnistui
Nitrattu kerros on liian paksu, mikä johtaa suureen haurauteen; perusmateriaalista puuttuu riittävä karkaisu, mikä jättää jäännössisäisiä jännityksiä; käyttölämmölle altistuessaan nämä jännitykset vapautuvat, mikä johtaa suoraan murtumiseen;
Sammutushalkeama: Mikrohalkeamia syntyi nollasammutusprosessin aikana; näitä halkeamia ei havaittu tehdastarkastuksessa, mutta ne levisivät käytön aikana, mikä johti välittömään murtumaan.
2. Raaka-ainesulkeuma, huokoisuus tai ontelot: Sisäiset sulkeumat tai kutistumisontelot taotuissa tai valetuissa osissa ovat luontaisia vikoja. Normaaleissa käyttöolosuhteissa jännitys keskittyy näihin vikakohtiin; kaikki heilahtelut voivat aiheuttaa näiden vikojen repeämisen välittömästi.
3. Väärä materiaalivalinta: runsaasti täyteainetta sisältävää (lasikuitu, kalsiumkarbonaatti, hiilimusta) koostumusta käytettiin vahingossa tavallisen nitridoidun teräksen kanssa; kuumatyöteräkselle, jossa ei ollut molybdeeniä, levitettiin korkean korroosionkestävää koostumusta, mikä johti alustan eroosioon ja mikrohalkeamien muodostumiseen.
Yongte WPC -rakeistuksen ekstruuderissa on korkealaatuinen ruuvi ja tynnyri, joten se ei vaurioidu materiaalien ja lämpökäsittelyn vikojen takia. ruuvimateriaalimme on WR4, WR4 on korkean suorituskyvyn kulutusta kestävä metalliseosmateriaali, jota käytetään pääasiassa teollisuuslaitteiden avainkomponenttien valmistukseen, erityisesti kaksoisruuviekstruudereissa, sekoituskomponenteissa ja muilla aloilla. Lisäksi WR4 voi edelleen vahvistaa pinnan ominaisuuksia pintanitraus- tai volframikarbidiruiskutusprosessilla muodostaen kulutusta kestävän kerroksen, jonka paksuus on 0,1–0,3 mm ja jonka kovuus on jopa HV1200–1500 ja joka soveltuu erittäin kovien täyteaineita (kuten kvartsijauhetta ja metallijauhetta) sisältävien raaka-aineiden käsittelyyn.

2、Mekaaninen kokoonpano ja rakenteellinen jännitysanalyysi
1. Liiallinen aksiaalinen esijännitys: Kierrelohko on kiinnitetty lukitusmutterilla; jos esijännitys on asetettu liian suureksi, kierteitettyyn lohkoon kohdistuu jatkuva korkea staattinen paine; Kuumennettaessa lämpölaajenemisvaikutus tulee päällekkäin tämän ehdon kanssa, jolloin sisäinen puristusjännitys ylittää materiaalin murtumisrajan.
Kaksoisruuvien välinen aksiaalinen välys on kriittinen: jos välys on liian pieni, ruuvit laajenevat lämmön vaikutuksesta, jolloin kierteitettyjen lohkojen päätypinnat puristuvat ja murtuvat.
2. Kiilaura/sisäreiän jännityskeskittymä: Sisäreiän kiilauran terävät kulmat tai liian pienet fileet muodostavat jännityksen keskittymispisteitä; liian tiukka avaimen sovitus voi aiheuttaa mikrohalkeamia kiilauraan, jotka sitten jatkavat etenemistä.
3. Kierreliitospinta on epätasainen tai sisältää vieraita esineitä; päätypinnassa voi olla purseita, rautalastuja tai materiaalijätteitä; asennuksen jälkeen päätypinnassa tapahtuu paikallinen pistekosketus, mikä johtaa paikalliseen korkeaan paineeseen käytön aikana, mikä voi johtaa halkeiluihin kosketuspisteissä.
4. Huono ruuvin kohdistus (kahden ruuvin epäpyöreisyys); kytkimen tai laakeripesän kuluminen; liiallinen koaksiaalisuuspoikkeama kahden rinnakkaisen ruuvin välillä; kierteitetyt lohkot altistuvat ajoittain vaihtelevalle taivutusjännitykselle, mikä johtaa väsymismurtumaan.
3、Prosessin käyttöolosuhteiden vaikutus (välitön kuorman laukaiseva murtuma)
1. Kylmäkäynnistys / materiaalin tukkeuma aiheuttama kova käynnistys: Kun piipun sisällä oleva materiaali jäähtyy ja jähmettyy, ruuvi käynnistetään väkisin, mikä johtaa hetkelliseen vääntömomenttiin, joka ylittää huomattavasti nimellisvääntömomentin; tämä synnyttää valtavan iskukuorman, joka murtaa suoraan ruuvilohkon – yleisin paikan päällä havaittu onnettomuusskenaario.
2. Vieraiden esineiden pääsy piippuun (esim. kovametalliesineet); mutterit, tiivisteet, ruuvilastut tai metallityökalut putoavat suppiloon ja jäävät kiinni kierteitetyn lohkon ja piipun väliin aiheuttaen ohimenevän puristusiskun.
3. Paikallinen ylikuumeneminen ja äkilliset lämpöjännityksen muutokset: paikallinen lämpötila nousee jyrkästi ja laskee sitten nopeasti; tämä vuorotteleva lämpösykli aiheuttaa lämpöshokkihalkeamia; erityisesti nitridoiduilla komponenteilla niiden lämpöiskun kestävyys on huono.
4. Liiallinen materiaalin täyttö tai äkilliset paineenmuutokset, jyrkkä syöttönopeuden nousu tai tukkeutunut pakoaukko voivat aiheuttaa paineen nousun välittömästi, jolloin kierteitetty lohko altistuu merkittäville kehä- ja aksiaalisille voimille.
4, väsymisvaurioiden kertyminen (aiemmin olemassa olevat piilohalkeamat, äkillinen alkaminen)
Kierteitetty komponentti altistetaan vaihtelevalle vääntömomentille ja vaihtelevalle jännitykselle pitkän ajan kuluessa, mikä aiheuttaa sen pinnalla olevien mikrohalkeamien asteittaista leviämistä; nämä vauriot eivät näy paljaalla silmällä. Kuitenkin, kun halkeamat saavuttavat kriittisen koon, ne leviävät yhtäkkiä ilman ennakkovaroitusta antaen vaikutelman "äkillisesti epäonnistuneesta".
Nopea paikan päällä tehtävä tarkastusmenetelmä (murtumapinnan silmämääräinen tarkastus)
· Murtumispinnassa on vanhoja halkeamia ja kuorimainen kuvio: väsymismurtuma (johtuu pitkäaikaisesta vaihtuvasta jännityksestä, ei hetkellisestä iskusta).
· Tasaiset ja kirkkaat poikkileikkaukset, joissa on hauraita rakeita: lämpökäsittelyn aiheuttama hauraus / halkeilu nitridoidussa kerroksessa
· Murtumapinnassa on puristusmuodonmuutoksia ja metallinaarmuja; vieraan esineen törmäyksen aiheuttama murtuma.
· Murtuma syntyy sisemmän reiän kiilaurapaikasta: kiilauran jännityskeskittymä
Vastaavat ennaltaehkäisevät toimenpiteet
1. Materiaalin hankinnan tarkastus: suorita ainetta rikkomattomat testit ja kovuustestit takeille; tarkistaa materiaalin pätevyysraportit; säädä nitridoitujen komponenttien nitrauskerroksen syvyyttä hauraiden nitridoitujen kerrosten muodostumisen estämiseksi.
2. Kokoaminen: Säädä tiukasti aksiaalista esijännitystä ja tarkista ruuvin koaksiaalisuus; puhdista päätypinta huolellisesti ja pyöristä askelman reunat.
3. Käyttöohje: Älä käynnistä jäähdytintä väkisin. varmista, että tukkeutunut materiaali kuumenee riittävästi sulamaan se ennen taajuusmuuttajan käyttöä; asenna suppilomagneetti raudanpoistoa varten.
4. Päivittäinen tarkastus: Tarkkaile pääyksikön vääntömomentin ja pään paineen vaihteluita; Suorita painelaakereiden säännölliset tarkastukset aksiaalisen siirtymisen estämiseksi.

Aiheeseen liittyviä uutisia
- Kuinka monta muottia tarvitaan yhteen ovenkarmisarjaan?
- Integroitu anti-silloittava syöttöjärjestelmä kierrätetyn muovin ekstruusiota varten
- Yongte-kumivaahtomuovi mikrohuokoinen suotoputkien tuotantolinja otettu onnistuneesti käyttöön intialaiselle asiakkaalle
- Kumisen soaker-kasteluputkien edut verrattuna perinteisiin kasteluputkiin
- Voiko Yongte toimittaa avaimet käteen -periaatteella projektipalvelua WPC-terassitehtaalle?
- 200 x 50 mm kierrätettyä kiinteää muovia oleva puutavarakone testattu onnistuneesti
Jätä minulle viesti


Uutissuositukset