miksi sekä tyhjiösäiliö että ruiskutussäiliö ovat välttämättömiä PE-putkien suulakepuristuslinjassa?
Miksi PE-putkien suulakepuristuslinjassa sekä tyhjiövesisäiliö että suihkutusvesisäiliö ovat välttämättömiä?
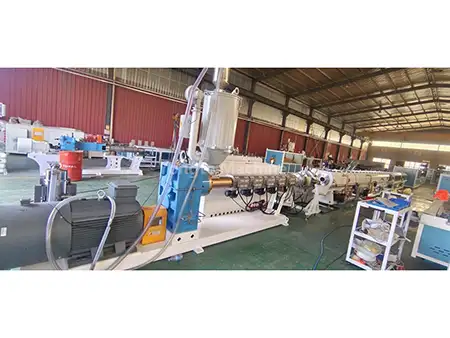
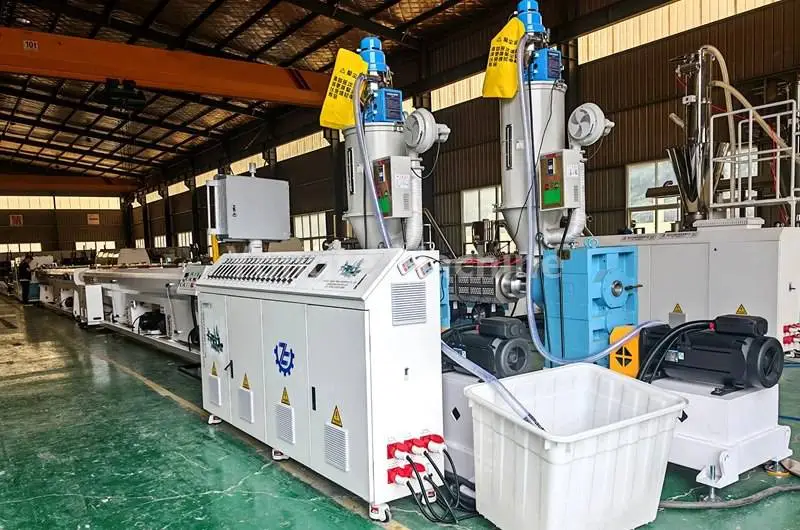
PE-putken suulakepuristuslinja: tyhjiövesisäiliön ja suihkutusvesisäiliön roolit
Kun PE-putket suulakepuristetaan suulakkeesta, ne ovat korkeassa lämpötilassa sulassa ja pehmentyneessä tilassa, ja niiltä puuttuu kiinteä ulkohalkaisija ja pyöreys; siksi nopea muotoilu ja jäähdytys ovat välttämättömiä putkien romahtamisen, muodonmuutoksen tai määritetyistä mittatoleransseista poikkeamisen estämiseksi. Tyhjiövesisäiliö suorittaa halkaisijan säädön ja muotoilun, kun taas ruiskuvesisäiliö jatkaa jäähdytysprosessia; kahdella järjestelmällä on erillinen toiminnallinen rooli.

1. Tyhjiövesisäiliö (tyhjiösäiliö, jonka halkaisija on vakio, ytimen muotoiluosa)
Toiminta: Joustavan PE-putken "imemiseksi", sen ulkohalkaisijan ja pyöreyden kiinnittämiseksi ja samalla esijäähdytyksen suorittamiseksi. Periaate: Vesisäiliö täytetään vedellä ja säiliön sisään muodostuu tyhjiö, mikä johtaa alipaineeseen säiliössä; sitten putken ulkoseinä painetaan tiukasti halkaisijan sovitusholkin sisäseinää vasten ilmakehän paineella, mikä väkisin laajentaa sulan PE-putken sen vakioulkohalkaisijaan, mikä varmistaa, että putki säilyttää ympyrän muotonsa litistymättä.
· Välittömästi suuttimen päästä poistumisen jälkeen putkimateriaali on korkeassa lämpötilassa ja pysyy pehmeänä; Tässä vaiheessa tulee välttää äkillistä, suuria kylmän veden kaatamista, koska tämä aiheuttaisi pinnan nopean jäähtymisen sisäpuolen pysyessä sulana, mikä voi johtaa suuriin sisäisiin jännityksiin, halkeiluihin ja putken seinämän muodonmuutoksiin.
· Veden lämpötila tyhjiökammiossa pidetään tyypillisesti välillä 30–50 °C; lämmintä vettä käytetään muotoiluun, joka asteittain haihduttaa lämpöä.
· Ulkohalkaisijan lukitseminen tyhjiön alipaineella on kriittisin asema putkimateriaalin mittatoleranssien varmistamisessa ja soikeaisuuden estämisessä.
· Samanaikaisesti vesikalvo ympäröi putkiston ja tarjoaa alkujäähdytyksen, joka edistää kiinteän pintakerroksen muodostumista putken pinnalle; tämä kerros antaa riittävän jäykkyyden putken romahtamisen estämiseksi.
Tyhjiövesisäiliön puuttuessa suulakepuristetusta PE-putkesta tulee pehmeä ja roikkuva, sen ulkohalkaisijat ovat epäjohdonmukaiset ja siinä on liiallista soikeaa, mikä tekee kansallisten standardimittojen täyttämisen mahdottomaksi.

2. Ruiskuvesisäiliö (jäähdytysvesisäiliö, takajäähdytysosa)
Toiminto: Saavuttaa syvä ja jatkuva jäähdytys saattamalla koko putken lämpötilaan lähelle ympäristön lämpötilaa. Tyhjömuovauksen jälkeen putken ulkoseinä on jo jähmettynyt, mutta putken seinämän sisälämpötila pysyy korkeana ja ydinkerros pehmeänä; tämän seurauksena putki muotoutuu edelleen mekaanisen rasituksen vaikutuksesta. Suihkukammiossa käytetään korkeapaineista vesisumua, joka ruiskuttaa tasaisesti putken ulkoseinää kaikilta puolilta, mikä jatkuvasti haihduttaa putken seinämän sisäistä lämpöä:
· Monivaiheinen vyöhykeruiskutus, alhaisempi veden lämpötila (huoneen lämpötila);
· Levitä tasaista ruiskua kaikilta puolilta estääksesi yksisuuntaisen jäähdytyksen aiheuttaman putken taipumisen;
· Vähennä putkimateriaalin kokonaislämpötilaa asteittain, kunnes koko putken seinämä on täysin kovettunut ja putki menee vetokoneeseen;
· Verrattuna uppojäähdytykseen, suihkutusjäähdytys on vähemmän altis aiheuttamaan kuplien tarttumista putken seiniin, jäähdyttää tasaisemman ja vähentää putkimateriaalin sisäisiä jännityksiä.
Jos käytetään vain tyhjiökammiota eikä suihkukammiota ole, lämpötila putken ydinalueella on korkea, mikä saa putken venymään ja muotoaan vetovoimien vaikutuksesta; leikkauksen jälkeen se on taipuvainen pomppimaan ja taipumaan.

summaa
Tyhjiösäiliö = ensisijaisesti muotoiluun, miedolla jäähdytyksellä: putkiin kohdistetaan alipainetta ulkohalkaisijan ja pyöreyden varmistamiseksi;
Ruiskuvesisäiliö = Ensisijaisesti jäähdytykseen, lisävakaimella: jäähdytä ja koveta putkimateriaalit kokonaan ulkopuolelta sisäpuolelle välttääksesi myöhemmän muodonmuutoksen.
Näin ollen nämä kaksi prosessia ovat peräkkäisiä ja toiminnallisesti toisiaan täydentäviä avainvaiheita PE-putkien ekstruusiomuovausprosessissa; jommankumman puuttuminen tekisi mahdottomaksi tuottaa PE-putkia, jotka täyttävät vaaditun mittatarkkuuden ja mekaaniset suorituskykyvaatimukset. Näin ollen molemmat ovat tuotantolinjan kokoonpanon välttämättömiä osia.
Aiheeseen liittyviä uutisia
- Kumisen soaker-kasteluputkien edut verrattuna perinteisiin kasteluputkiin
- Voiko Yongte toimittaa avaimet käteen -periaatteella projektipalvelua WPC-terassitehtaalle?
- 200 x 50 mm kierrätettyä kiinteää muovia oleva puutavarakone testattu onnistuneesti
- Yongte WPC -kolonninvalmistuskone, jossa on koekstruusio, on testattu onnistuneesti
- Miten muovikalvojätettä voidaan käyttää puu-muovikomposiittituotteiden (WPC) valmistukseen?
- WPC-ekstruusiokoneen lämpötilan asetus
Jätä minulle viesti