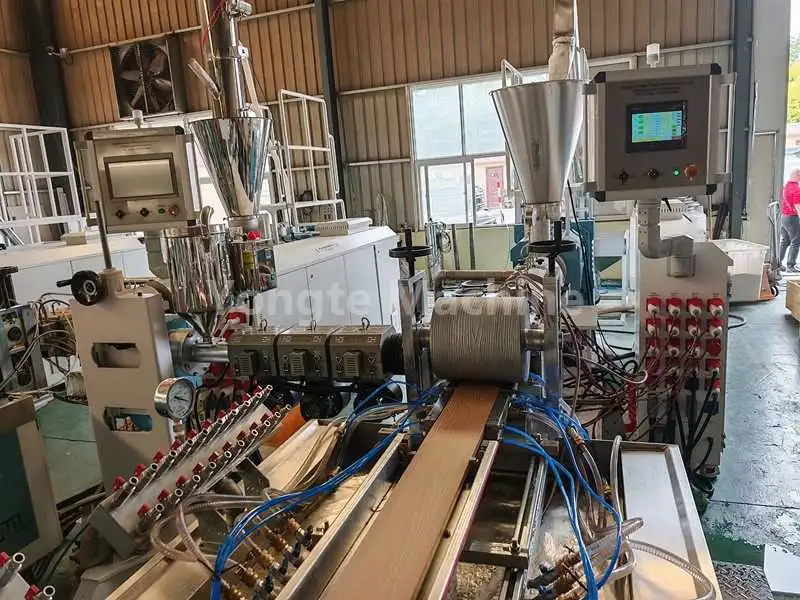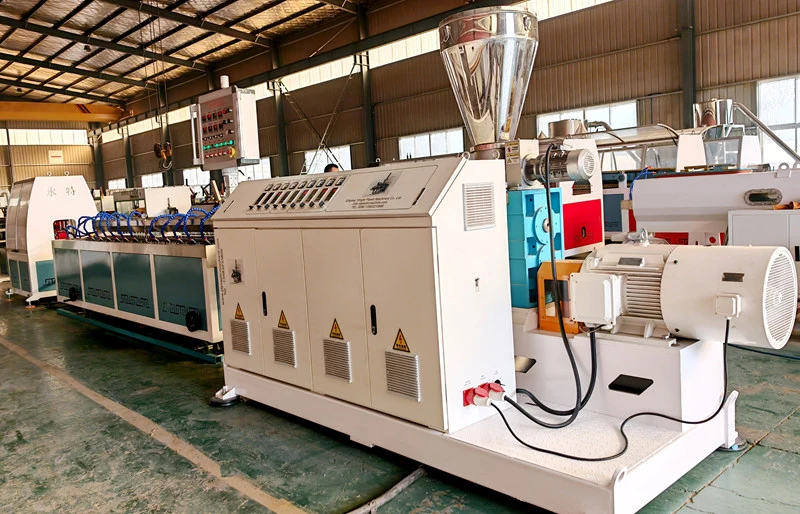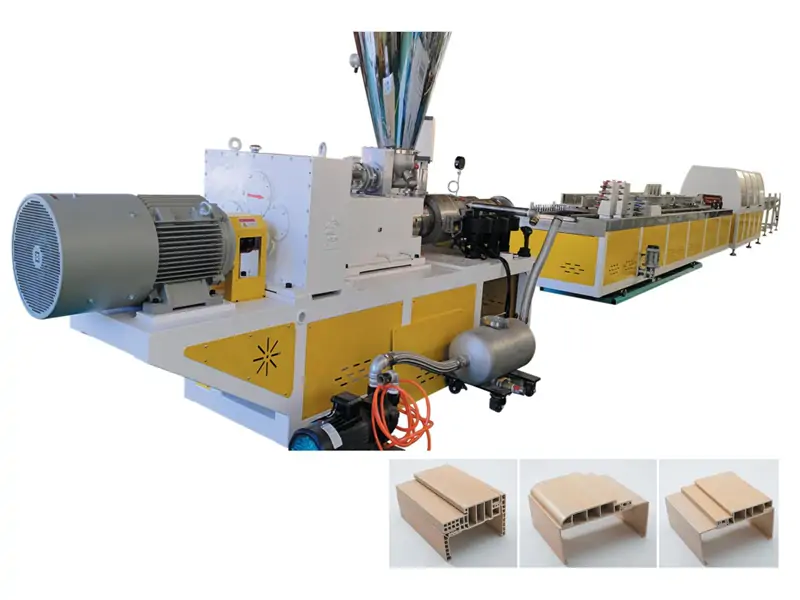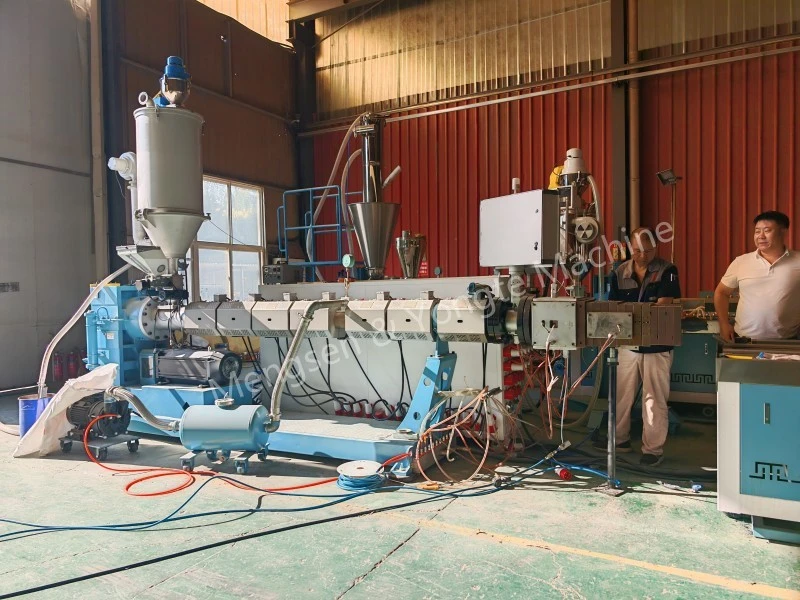
WPC-ekstruusiokoneen lämpötilan asetus
Ekstruusiolämpötilakäyrä PE-puu-muovi-komposiitille (HDPE + puujauhe)
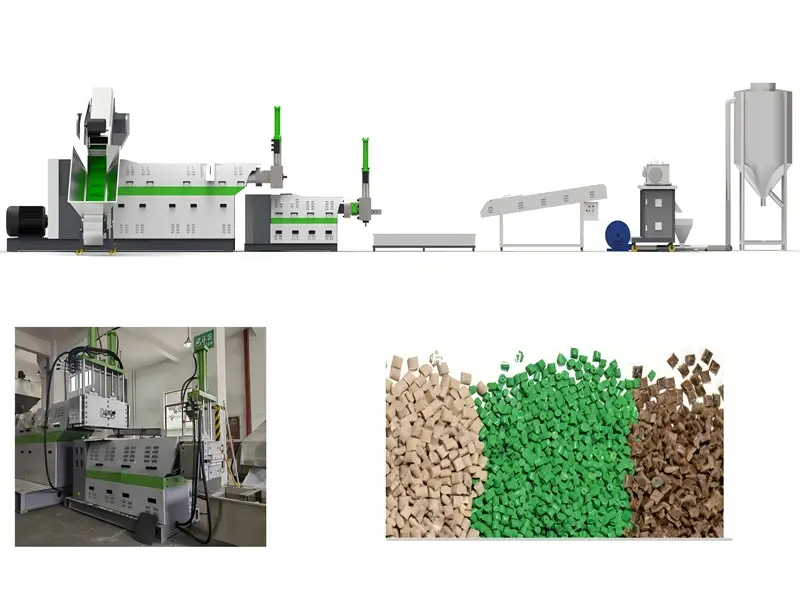
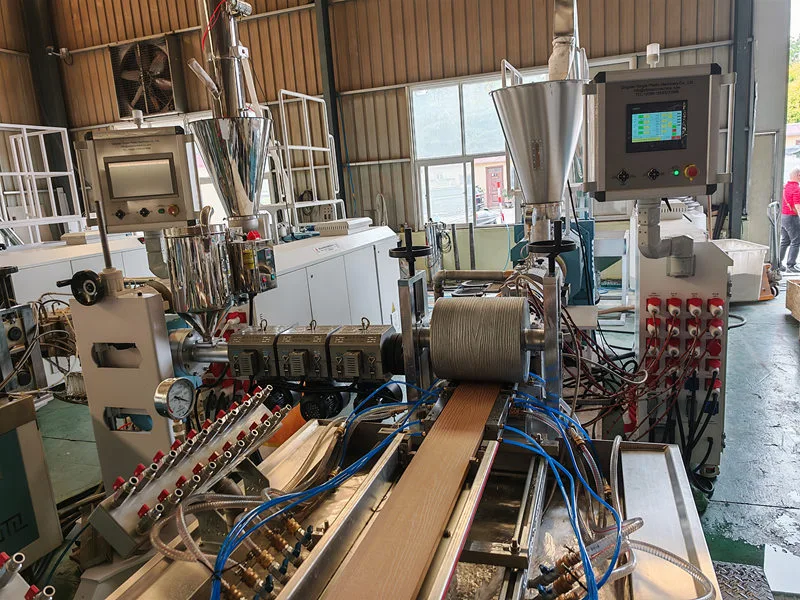
Sovellettavat skenaariot: PE- ja puujauhekomposiitin tuotantolinjat (tasainen kaksoisruuvigranulointi → kartiomainen kaksoisruuvi / yksiruuvipuristusmuovaus); PE-puumuovikomposiiteille ensisijaiset huolenaiheet ovat paikallinen ylikuumeneminen, kosteuspitoisuus ja puujauheen hiiltyminen; siksi materiaalin maksimilämpötila ei saisi ylittää 185 °C. Kaksivaiheisessa prosessissa rinnakkainen kaksoisruuvirakeistusvaihe varmistaa perusteellisen sekoittumisen, pehmityksen ja yhtenäisten rakeiden muodostumisen HDPE:stä ja puujauheesta; seuraava profiilimuovaus suoritetaan sitten käyttämällä kartiomaista kaksoisruuvia tai yksiruuviekstruuderia. Tämä segmentoitu käsittelytapa mahdollistaa itsenäisen lämpötilan säätelyn jokaisessa vaiheessa, mikä vähentää paikallisen ylikuumenemisen riskiä. PE-puumuovikomposiitit ovat erittäin herkkiä käsittelyolosuhteille; Erityistä huomiota on kiinnitettävä tynnyrin tai suulakkeen liiallisiin paikallisiin lämpötiloihin, raaka-aineiden jäännöskosteuteen ja puujauheen hiiltymiseen korkeissa lämpötiloissa. Tällaiset ongelmat voivat johtaa hiiltymispisteisiin tuotteen pinnalla, värin muuttumiseen tai jopa mekaanisten ominaisuuksien heikkenemiseen. Tästä syystä varsinaisessa tuotannossa materiaalin lämpötilaa on valvottava tiukasti, maksimilämpötila ei mielellään ylitä 185 °C.
I. PE-WPC-ekstruusiolämpötilakäyrä (pelletointivaihe + profiilinmuodostusvaihe)
① Rinnakkais kaksoisrakeistus (PE-puurakeistus, samansuuntainen rinnakkainen kaksoisrakeistus)
Varsinaisessa tuotannossa lämpötilaa tulisi hienosäätää raaka-aineparametrien, kuten puujauhepitoisuuden, silmäkoon ja HDPE:n sulavirtausindeksin, perusteella: mitä korkeampi puujauheen lisäyssuhde, sitä suurempi on käsittelyn vaikeus, mikä edellyttää lämpötilan pysyvyyden tarkempaa seurantaa pehmitysvaiheessa paikallisen lämmön kertymisen estämiseksi; kun puujauheen silmäkoko on hienompi, ominaispinta-ala kasvaa, mikä tekee hiiltymisen todennäköisemmän, mikä edellyttää lämpötila-alueen sopivaa pienentämistä homogenointivaiheessa. Lisäksi vedensyötön ohjaus tasaisessa kaksoisrakeistusvaiheessa on toteutettava raaka-aineen esikäsittelyvaiheesta alkaen; kun puujauhe pääsee laitokseen, sen kosteuspitoisuus on testattava ja jos se ylittää 5 %, on suoritettava kuivauskäsittely; muutoin suulakepuristimen piippuun tuleva kosteus voi muodostaa höyrykuplia korkeissa lämpötiloissa, mikä voi vaarantaa rakeisuuden tasaisuuden ja johtaa sisäisiin huokosvirheisiin lopullisissa ekstrudoiduissa tuotteissa myöhemmän ekstruusiomuovauksen aikana.
Sylinterin pituus syöttöaukosta päähän, per °C
|
alalla |
Vyöhyke 1 (lisäys) |
Alue 2 |
Vyöhyke 3 |
Alue 4-6 |
Alue 7-8 |
Alue 9 |
Kuolla pää |
|
asetusta |
145-155 ℃ |
155-165 ℃ |
160-170 ℃ |
165-172 ℃ |
168-175 ℃ |
170-178 ℃ |
172-178 ℃ |
pääkohdat:
· Älä aseta syöttöosaa liian korkealle, jotta puujauhe ei pehmene ennenaikaisesti ja tarttuisi ruuvitankoon, mikä voi johtaa siltojen muodostumiseen tai tangon takertumiseen.
· Vyöhykkeet 3–5 muodostavat ensisijaisen sekoitusosan, jossa lämpötilaa nostetaan asteittain;
· Laske hieman suuttimen päätä vähentääksesi lämpötilan nousua sulaleikkausvyöhykkeellä;
· Sulamislämpötila ei saa ylittää 185 °C pitkiä aikoja; Muutoin puukuidut hiiltyvät nopeasti, mikä johtaa mustien pisteiden ja pistävän tupakan kaltaiseen hajuun.
② Muotoilukone (kartiomainen kaksoisruuvi SJSZ tai yksiruuvi, kansien/profiilien suulakepuristamiseen puu-muovipelleteillä)
Kartiomainen kaksoisruuvi suulakepuristimen lämpötilaparametritaulukko
|
parametrityyppi |
Latausosasto (yksikkö: °C) |
Puristusalue (yksikkö: °C) |
Pakokaasuosa (yksikkö: °C) |
Mittausalue (yksikkö: °C) |
Pään lämpötila (yksikkö: °C) |
Muotin lämpötila (yksikkö: °C) |
Mitattu sulamislämpötila (yksikkö: °C) |
|
Aseta lämpötila |
140-150 |
150-162 |
158-168 |
162-172 |
165-173 |
168-175 |
170-180 |
Lämpötilaparametritaulukko yksiruuvipuristusta varten (yhteisekstrudoitu pintakerros / yksinkertainen profiili)
|
Parametriluokka |
Latausosasto (yksikkö: °C) |
Puristusalue (yksikkö: °C) |
Mittausalue (yksikkö: °C) |
Pään lämpötila (yksikkö: °C) |
Muotin lämpötila (yksikkö: °C) |
|
asetettu arvo |
135-145 |
148-160 |
158-168 |
162-170 |
165-172 |
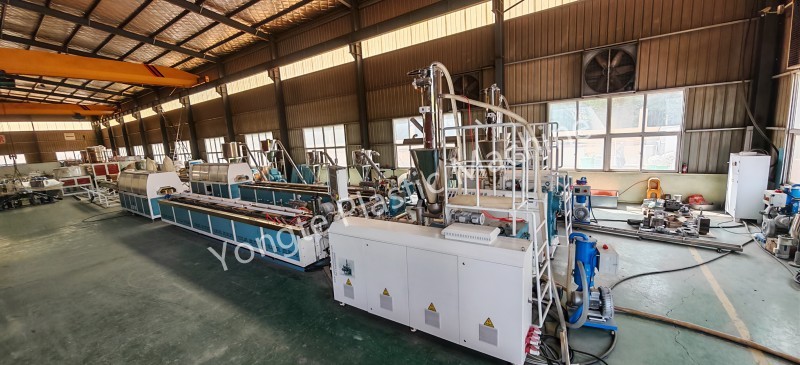
✅ Lämpötilan toimintaperiaatteet
1. Lämpötilan asetus ei vastaa sulatteen todellista lämpötilaa; on välttämätöntä käyttää sulatusanturia suoritettaessa todellisia sulan lämpötilan mittauksia. Ruuvinleikkauksen aiheuttaman lämmönmuodostuksen vuoksi mitattu sulan lämpötila ylittää tyypillisesti asetetun lämpötilan 5–12 °C.
2. Pakokaasuosan lämpötilaa ei saa asettaa liian korkeaksi. Tällä alueella adsorboitunut vesihöyry ja pienimolekyylipainoiset haihtuvat aineet vapautuvat suuria määriä puujauheessa; jos lämpötila tällä vyöhykkeellä on liian korkea, kaasut eivät välttämättä pääse poistumaan tasaisesti sulasta materiaalista, mikä voi helposti johtaa sulan vaahtoamiseen ja laukaista puujauheen pinnan lämpöhajoamisen, mikä johtaa hiiltymiseen.
3. Muotin lämpötilan tulee olla hieman korkeampi kuin annosteluosan lämpötila, jotta varmistetaan, että sula materiaali säilyttää riittävän juoksevuuden tullessaan muotin onteloon, mikä helpottaa tasaista täyttöä ja muovausta ja vähentää riittämättömästä juoksevuudesta johtuvien pistevirheiden muodostumista tuotteen pinnalle; muotin lämpötila ei kuitenkaan saa olla liian korkea, koska liian korkea muotin lämpötila hidastaisi sulan materiaalin pintakerroksen jäähtymisnopeutta, mikä johtaisi materiaalin tarttumiseen muotin pintaan (muotin tarttumiseen) ja mahdollisesti materiaalin kerääntymiseen ja palamisjälkiin alueilla, joissa materiaali pysyy pitkiä aikoja.
Aiheeseen liittyviä uutisia
- Kumisen soaker-kasteluputkien edut verrattuna perinteisiin kasteluputkiin
- Voiko Yongte toimittaa avaimet käteen -periaatteella projektipalvelua WPC-terassitehtaalle?
- 200 x 50 mm kierrätettyä kiinteää muovia oleva puutavarakone testattu onnistuneesti
- Yongte WPC -kolonninvalmistuskone, jossa on koekstruusio, on testattu onnistuneesti
- Miten muovikalvojätettä voidaan käyttää puu-muovikomposiittituotteiden (WPC) valmistukseen?
- Sovellus kumivaahdotetuille vettä läpäiseville putkille
Jätä minulle viesti