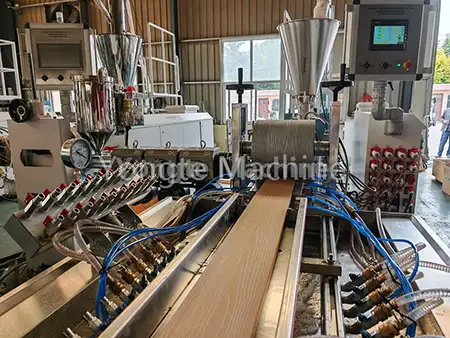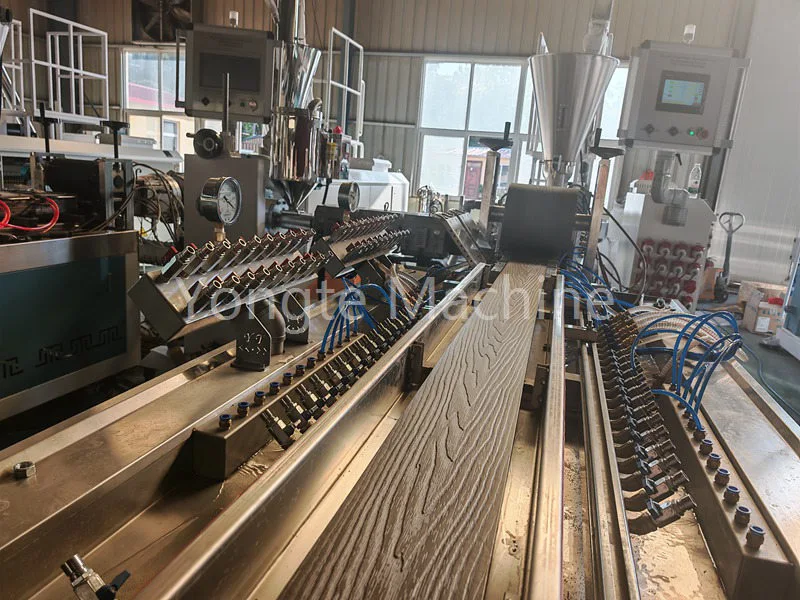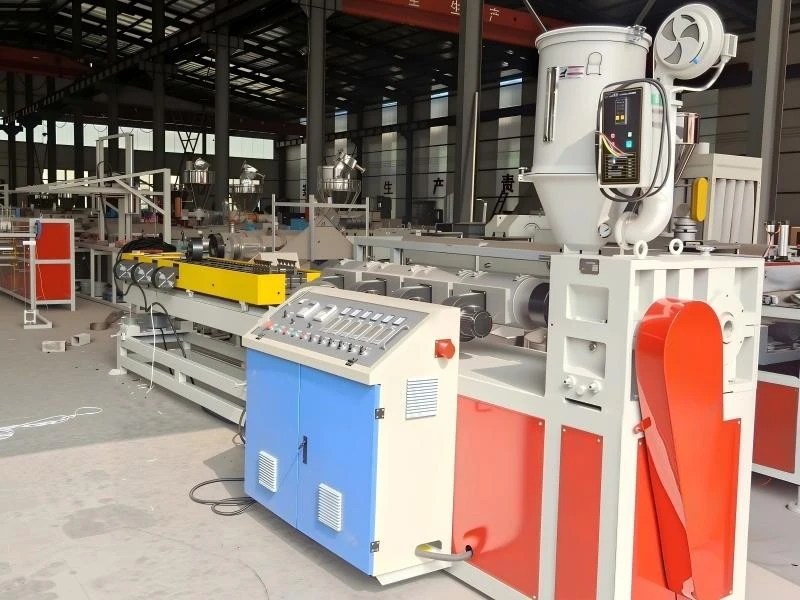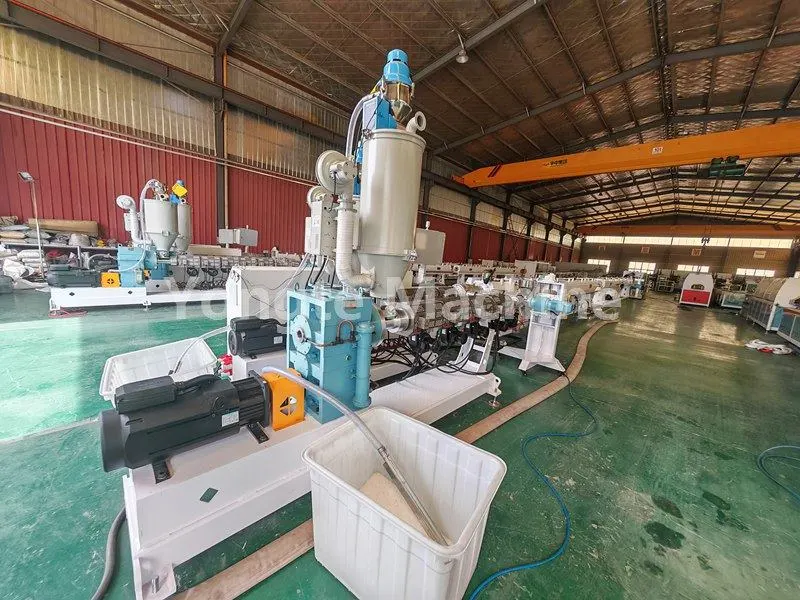
Kuinka löysää WPC-rinnakkaisruuviekstruuderin juuttunut ruuvi?
Yksityiskohtaiset vaiheet ja menetelmät WPC-rinnakkaisruuviekstruuderin juuttuneen ruuvin löysäämiseksi kääntämällä kytkintä manuaalisesti.
Turvallisuusedellytys: Koko koneen virta on katkaistava ja se on lukittava; pääyksikön äkillinen käynnistäminen ruuvin pakottamiseksi on ehdottomasti kielletty. PE-puumuovimateriaali sisältää puujauhetta; jäähdytyksen jälkeen materiaalilla on korkea kovuus ja merkittävä kiristysvoima ruuviin. Tynnyrin kokonaispituus on 3 metriä; siksi lämmitys- ja eristysajan tulisi olla pidempi kuin kompaktin koneen tynnyrin vaatima.
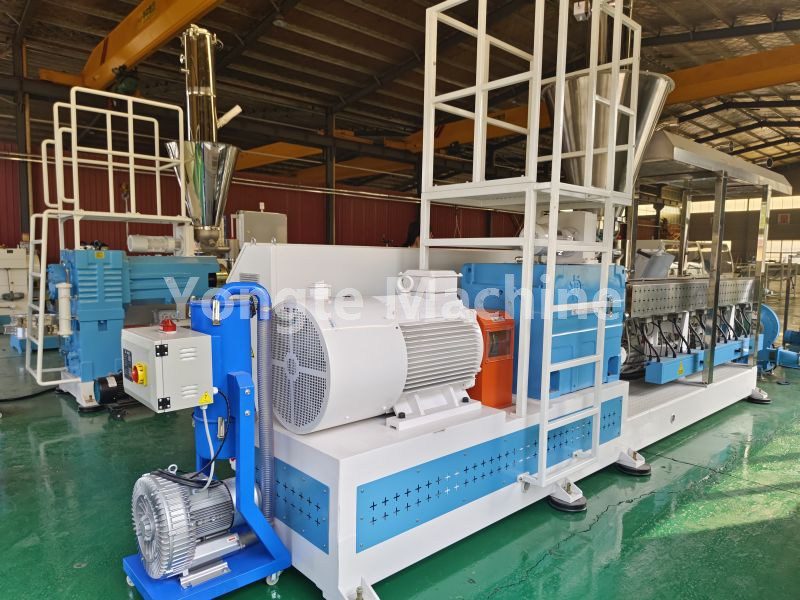
I. Suositellut paistolämpötilaparametrit (suositeltava kylmän materiaalin tukkeutumisskenaarioissa)
PEWPC:n normaali käyttölämpötila: 170–190 °C; Leivontalämmityksen asetuslämpötila: 205–215°C
⚠ Maksimilämpötila ei saa ylittää 220°C pitkiä aikoja; kun puujauhe altistuu yli 220 °C:n lämpötiloille, se on erittäin altis koksaan ja hiiltymiseen, mikä tekee muodostuneiden kokkareiden poistamisesta paljon vaikeampaa.
3 metrin tynnyrivyöhykepohjainen lämmönsäätö (tyypillisesti jaettu 5-6 vyöhykkeeseen)
Vyöhyke 1 (Ruokintaosasto): 210–215°C [Suuri riskialue tukkeutumiseen; priorisoi lämmitys]
Vyöhyke 2: 205 210 °C
Vyöhyke 3: 205 210 °C
Vyöhyke 4: 200–205 °C
Vyöhyke 5 (sulan kuljetus): 200–205°C – Suutin/laippavyöhyke: 200–205°C
Älä lämmitä vain takaosaa! Suurin osa PE-puu-muovimateriaaliongelmista tapahtuu sylinterin ensimmäisessä 12 metrin osassa.
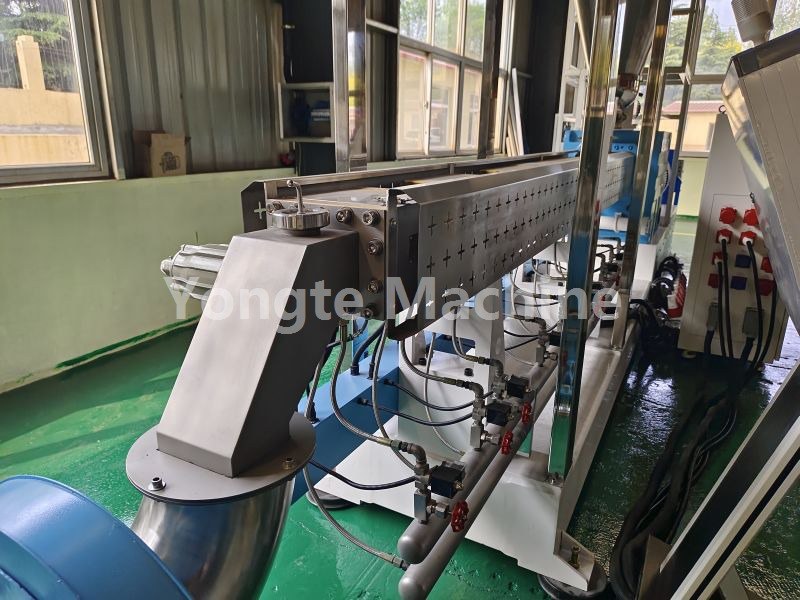
II. Lämmöneristys ja pyörimisjärjestys (erityinen 3 metriä pitkille lieriömäisille astioille)
1. Kun lämpötila saavuttaa asetetun arvon, pidä sitä vähintään 90 minuuttia ennen kuin jatkat;
2. 2530 minuutin välein järjestelmä kokee virrankatkaisun. kytke ohjauspyörän kytkin käsin (eteen/taakse).
· Salli pieni edestakaisin pyöriminen: Lopeta lisälämmitys! Älä nosta lämpötilaa enempää; käännä toistuvasti levyn ja ruuvin pyörimissuuntaa;
· Pidä se paikallaan: jatka eristämistä vielä 60 minuuttia; kokonaispaistoaika ei saa ylittää 3 tuntia.
Jos ruoka ei kypsy vieläkään yli 3 tunnin paistamisen jälkeen, kuumentamisen jatkaminen polttaa vain puujauhetta; lopeta tässä tapauksessa lämmitys ja valmistaudu purkamaan kone ruuvin irrottamiseksi.
Kääntötekniikka: Pyöritä rumpua edestakaisin pienessä kulmassa; Vältä voiman kohdistamista yhteen suuntaan. Kun materiaali alkaa löystyä, lisää vähitellen kiertokulmaa kovettunut materiaali murskaamiseksi.
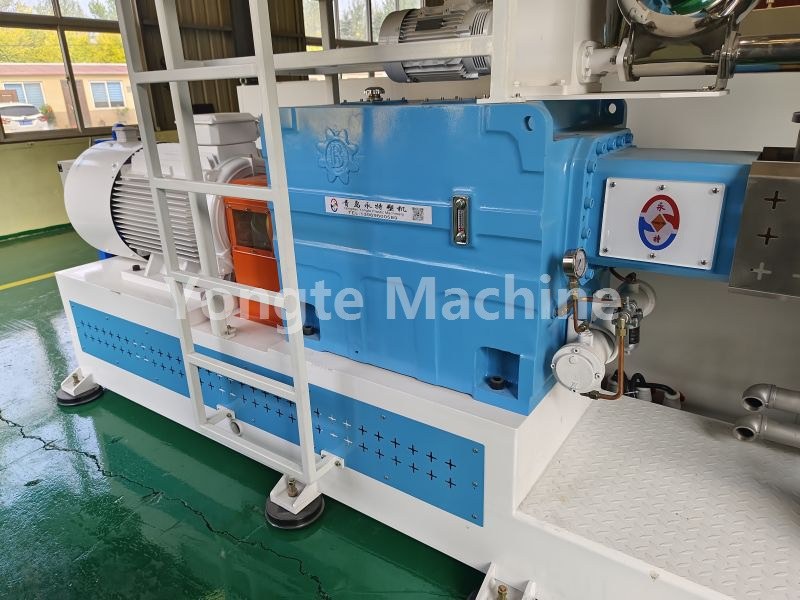
III. Laite löystyy lämmityksen jälkeen; Menettely laitteen palauttamiseksi virran kytkemisen jälkeen
1. Kun moottori on pyörinyt tasaisesti ilman vastusta, asenna kytkimen kansi;
2. Hitaan nopeuden kuormittamaton pulssi 35 sekunnin ajan; tarkkaile pääyksikön tyhjäkäyntivirtaa;
3. Kun tyhjävirta palaa normaaliksi, syötä ensin puhdasta PE-puhdistusmateriaalia; älä syötä puu-muovikomposiittimateriaalia suoraan suulakepuristustynnyriin – poista ensin vanha materiaali hidaskäyntisestä suulakepuristustynnyristä.
4. Kun poistovirta on puhdas, vailla kovia kokkareita tai mustia täpliä, vaihda asteittain takaisin PEWPC-tuotantomateriaalin syöttämiseen samalla, kun nostat asteittain pyörimisnopeutta ja syöttönopeutta.
IV. Lämmityshäiriö Purkaminen ja puhdistusmenettely
1. Kuumenna noin 200 °C:seen; irrota suutin ja siirtymälaippa ja tyhjennä sitten etupoistoaukko;
2. Käytä pidennettyä työntötankoa piipun etupäässä työntämään jähmettynyt materiaali ulospäin ruuvitankoa pitkin;
3. Jos laite ei liiku, irrota kaksi ruuvia ja puhdista kovettuneen jäähdytysjäännöksen (PE-puu-muovikomposiitti) kierreurat osioittain;
4. Tarkista huolellisesti kahden ruuvin välinen välys ja tarkista, onko tynnyrin sisäseinässä vieraita metallihiukkasia;
Jos kortin juuttumiskohta esiintyy jatkuvasti samassa paikassa, se johtuu erittäin todennäköisesti rautaviilaa tai muista vieraista esineistä; ne on tunnistettava, muuten käynnistä laite välittömästi uudelleen asettaaksesi kortin uudelleen.
Aiheeseen liittyviä uutisia
- Kumisen soaker-kasteluputkien edut verrattuna perinteisiin kasteluputkiin
- Voiko Yongte toimittaa avaimet käteen -periaatteella projektipalvelua WPC-terassitehtaalle?
- 200 x 50 mm kierrätettyä kiinteää muovia oleva puutavarakone testattu onnistuneesti
- Yongte WPC -kolonninvalmistuskone, jossa on koekstruusio, on testattu onnistuneesti
- Miten muovikalvojätettä voidaan käyttää puu-muovikomposiittituotteiden (WPC) valmistukseen?
- WPC-ekstruusiokoneen lämpötilan asetus
Jätä minulle viesti